


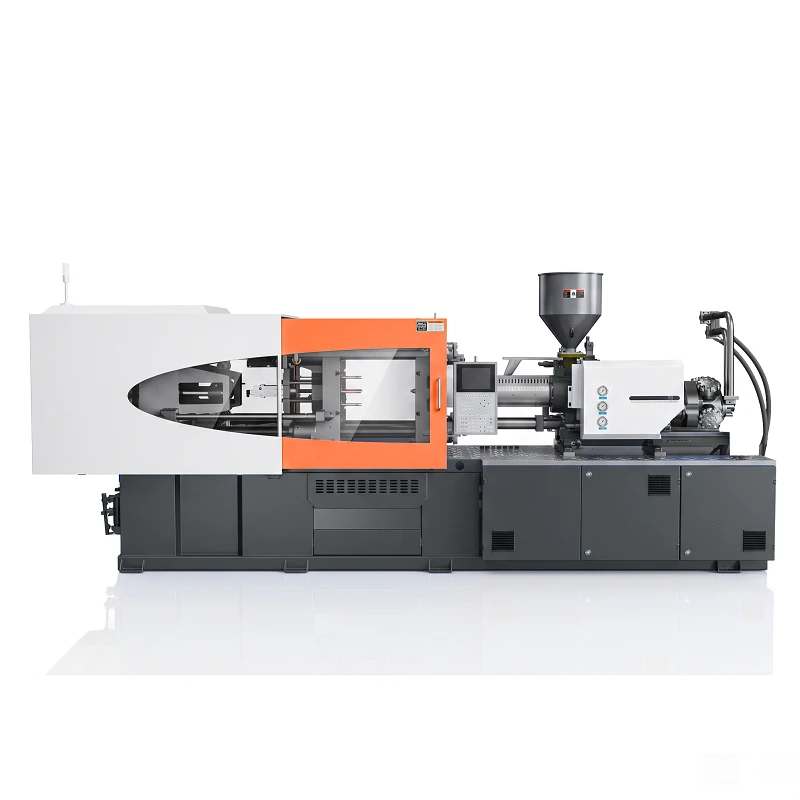
PC 플라스틱 사출 성형기
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd.는 중국의 PC 플라스틱 사출 성형기 제조업체 및 공급업체 중 하나입니다. 우리 공장에서 중국산 고급 PC 플라스틱 사출 성형기를 자유롭게 도매하십시오.
PC 플라스틱 사출 성형기는 광학-등급 및 고점도 폴리카보네이트 가공을 위해 설계된 정밀한 용융 조절, 동적 고압-충진, 엄격한 열 조절 기능을 제공합니다. 저-내마모-나사 형상과 제어된 체류 시간- 아키텍처를 특징으로 하는 이 시스템은 까다로운 광학, 자동차 및 전기 하우징에서 열 저하, 은줄 및 구조적 응력을 방지합니다.
폴리카보네이트 사출 성형 개요
폴리카보네이트란 무엇입니까?
폴리카보네이트는 가공 범위 전반에 걸쳐 높은 충격 강도, 높은 열 변형 한계, 가벼운 투명도 및 높은 용융 점도로 정의되는 비정질 엔지니어링 열가소성 수지입니다.
폴리카보네이트에 제어된 사출 성형이 필요한 이유
폴리카보네이트를 가공하려면 용융 점도가 높으면 가공 열이 높지 않으면 유동성이 제한되기 때문에 열 안정성과 정확한 유압력이 필요합니다. 불균형한 열 분포는 광학적 응력, 국부적인 균열, 색상 변화 및 분자 분해를 유발합니다.
일반적인 가공 특성
- 가공 용융 온도 창: 280도 ~ 315도
- 다단계 속도와 압력 프로파일링이 필요한 높은 용융 점도
- 무정형 체적 수축률: 0.5% ~ 0.7%
- 수분 민감성 급이 전 수분 0.02% 이하로 건조제 건조가 필요한 수분 민감성
재료-특정 가공 문제
용융 흐름:폴리카보네이트는 높은 용융 점도와 전단 감도를 나타냅니다. 부적절한 유동 역학은 유동선, 용접 약점 및 내부 응력을 생성합니다.
온도:가공 온도가 높으면 용융 점도 제어와 열 분해 사이의 여유가 줄어듭니다.
압력:두꺼운 부분을 채우고 파팅라인 플래시를 유발하지 않고 게이트 동결-을 방지하려면 지속적인 높은 주입 및 보압 압력이 필요합니다.
수축:낮은 체적 수축은 치수 정확도의 균형을 맞추고 싱크 마크를 제거하기 위해 정확한 캐비티 압력 조절이 필요합니다.
수분 민감도:수분은 가수분해, 분자량 감소 및 표면 분산을 유발합니다. 고온에서 체류 시간이 길어지면 수지 황변 및 흑색 반점이 발생합니다.
폴리카보네이트의 기계 구성
주입 장치:높은-토크 모터와 높은-압력 유압 실린더는 높은 헤드 압력에서도 용융물 공급을 유지합니다. 트윈-실린더 주입 레이아웃은 고하중 보압 단계에서 축 정렬을 유지합니다.-
스크류 및 배럴:특수 PC 나사 프로파일은 20:1~22:1의 L/D 비율, 낮은 압축비, 간소화된 역류 방지 밸브를 활용하여 전단열을 제한하고 정체 영역을 제거합니다. 고밀도-밀도 세라믹 히터는 일관된 열 전달을 제공합니다.
온도 조절:다중-영역 PID 열 제어는 ±1도 차이로 배럴 영역을 조절합니다. 무접점-릴레이는 온도 오버슈팅을 방지합니다.
유압/서보 시스템:빠른-응답 서보 시스템은 저속-고압-압축 단계에서 폐쇄형-루프 압력 제어를 제공합니다.
클램핑 유닛:유한 요소 분석을 통해 구축된 견고한 압반 구조는 전체 톤수에서 압반 편향을 제한하여 금형 파팅 라인과 부품 치수를 보존합니다.
기계가 PC 성형을 개선하는 방법
주입 안정성:선형 위치 피드백은 정확한 주입 시작/중지 전환을 보장하고 샷 중량 변화를 좁은 한계 내에서 유지합니다.
압력 제어:동적 보압 제어는 싱크 마크를 완화하고 성형 후 균열을 유발하는 내부 응력을 완화합니다.-
온도 안정성:균일한 배럴 가열 구역은 사출 전에 용융 점도를 균질화하여 광학적 안개와 표면 줄무늬를 방지합니다.
가소화 일관성:저-전단 스크류 구조는 폴리머 사슬을 끊지 않고 수지 배치를 균질화합니다.
반복성:폐쇄{0}}루프 유압 피드백은 지속적인 생산 교대 전반에 걸쳐 압력과 속도 변화를 수정합니다.
사이클 효율성:신속한 클램프 움직임과 즉각적인 투여로 사이클 시간을 단축하는 동시에 투명도 요구 사항을 유지합니다.
권장 처리 매개변수
|
매개변수 |
값 |
목적 |
|
용융 온도 |
280도 – 315도 |
열황변을 방지하면서 유동성의 균형을 유지합니다. |
|
금형온도 |
80도 – 120도 |
내부 응력을 완화하고 표면 조도를 향상시킵니다. |
|
사출압력 |
1200 – 1800바 |
얇고 복잡한 벽을 채우기 위해 용융 저항을 극복합니다. |
|
사출 속도 |
다단계-(중간~빠름) |
표면의 조기 냉각 및 분사 흔적을 방지합니다. |
|
배압 |
50 – 150바 |
과도한 전단열을 추가하지 않고도 용융 밀도를 압축합니다. |
|
나사 속도 |
30 – 60RPM |
회복 중 폴리머 분자 사슬을 보호합니다. |
|
냉각 시간 |
벽-두께에 따라 다름 |
치수 안정성을 위해 견고한 열 방출을 보장합니다. |
일반적인 응용 분야
광학 부품:렌즈, 도광판, 광학 프리즘 및 기기 디스플레이 창.
자동차 부품:헤드램프 내부 렌즈, 표시기 커버, 센서 패널 및 구조적 내부 브래킷.
전기 부품:난연성-스위치 하우징, 단자대, 미터 커버 및 투명 릴레이 인클로저.
안전 장비:산업용 안면 보호대, 안전 고글 렌즈, 보호용 창 패널 및 안경 프레임.
투명 하우징:견고한-기기 인클로저, 뷰 포트, 의료용 모니터 프레임 및 디스플레이 베젤.
기계 사양
|
미터법 |
단위 |
표준 모델 |
대용량-모델 |
|
클램핑력 |
톤 |
160 |
450 |
|
나사 직경 |
mm |
40 |
65 |
|
나사 L/D 비율 |
L/D |
20:1 |
22:1 |
|
샷 볼륨 |
cm³ |
280 |
1220 |
|
샷 무게(PC) |
g |
305 |
1330 |
|
사출압력 |
술집 |
2150 |
1850 |
|
타이-바 간격(H×V) |
mm |
470 × 470 |
780 × 780 |
|
최대/최소 금형 높이 |
mm |
500 / 180 |
800 / 300 |
|
난방능력 |
kW |
12.5 |
28.0 |
FAQ
질문: 기계에서 유리-충진 또는 난연성-PC 등급을 처리할 수 있나요?
답: 그렇습니다. 강화 또는 첨가{1}}개질된 폴리카보네이트 수지의 경우 바이메탈 배럴과 경화 나사 표면이 통합되어 마모 및 부식성 휘발성 물질 방출을 견딜 수 있습니다.
Q: 투명 폴리카보네이트 부품에는 어떤 나사 구성이 권장됩니까?
A: 얕은 계량 영역과 20:1~22:1 L/D 비율을 갖춘 전용 저{0}전단 스크류가 사용됩니다. 이는 황변이나 기포 형성을 유발하는 국부적인 열 스파이크를 방지합니다.
Q: 광학 PC 부품에는 어느 정도의 온도 제어 정밀도가 필요합니까?
A: 가열을 ±1도 이내로 유지하는 다중{0}}구역 PID 제어가 표준입니다. 세라믹 히터와 결합된 PID 배럴 구역 조절은 연속 작동 전반에 걸쳐 용융 점도를 안정화합니다.
Q: 가소화 전 수지 수분 관리는 어떻게 되나요?
A: 폴리카보네이트는 배럴에 들어가기 전에 수지 수분을 0.02% 미만으로 줄이기 위해 제습 건조제 건조가 필요합니다. 촉촉한 수지를 처리하면 폴리머 사슬이 저하되어 기계적 강도가 손상되고 스플레이가 발생합니다.
Q: 적절한 기계 조임력과 사출 장치 크기를 어떻게 선택합니까?
A: 필요한 캐비티 충진 압력(일반적으로 PC의 캐비티에서 500~800bar)과 부품 투영 면적을 일치시키고, 총 샷 크기가 총 배럴 용량의 30%~70% 사이에 유지되어 정확한 체류 시간을 유지하는지 확인합니다.
인기 탭: PC 플라스틱 사출 성형 기계, 중국 PC 플라스틱 사출 성형 기계 제조 업체, 공급 업체, 공장
당신은 또한 좋아할지도 모릅니다


문의 보내기