


PE 플라스틱 사출 성형기
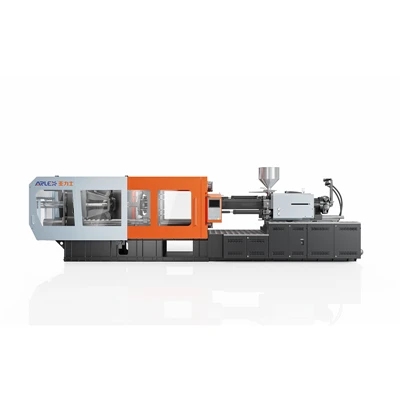
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd.는 중국의 PE 플라스틱 사출 성형기의 주요 제조업체 및 공급업체 중 하나입니다. 우리 공장에서 중국산 고급 pe 플라스틱 사출 성형기를 자유롭게 도매하십시오.
PE 플라스틱 사출 성형기는 높은-토크 스크류 드라이브, 전용 배리어 혼합 구조 및 다중-영역 PID 열 조절 기능을 통합하여 고밀도, 저-밀도 및 선형 저밀도{4}}폴리에틸렌 수지를 처리합니다. 다양한 점도 범위와 높은 열 수축 거동을 위해 제작된 이 시스템은 용기, 마개 및 기술 부품 성형 전반에 걸쳐 용융 밀도와 유지 압력 전이를 제어합니다.
폴리에틸렌 재료 사출 성형 개요
폴리에틸렌(PE)이란 무엇입니까?
폴리에틸렌은 반{0}}고밀도 폴리에틸렌(HDPE), 저-밀도 폴리에틸렌(LDPE) 및 선형 저{3}}밀도 폴리에틸렌(LLDPE) 등급 전반에 걸쳐 내화학성, 충격 인성 및 다양한 용융 흐름 특성을 특징으로 하는 반결정성 열가소성 수지입니다.
폴리에틸렌에 제어된 사출 성형이 필요한 이유
폴리에틸렌은 높은 결정성 열 수축률, 상 전이 중 상당한 부피 변화, 전단{0}속도에 민감한 점도를 나타냅니다. 가공에는 보이드 형성, 싱크 마크 및 치수 변형을 관리하기 위해 정밀한 용융 균질화, 다단계 압력 유지, 균일한 금형 냉각 분포가 필요합니다.
일반적인 가공 특성
- 정확한 배럴 구역 가열 프로파일이 필요한 광범위한 용융 온도 범위.
- 지속적인 가소화 에너지 투입과 균형 잡힌 금형 냉각이 필요한 높은 비열 용량.
- 부피 수축률은 수지 밀도와 분자량 분포에 따라 1.5%~3.0% 범위입니다.
- 주입 속도가 높아질 때 비{0}}뉴턴 전단-감소 흐름 동작.
재료-특정 가공 문제
용융 흐름
HDPE 및 LDPE 등급에 따른 용융 흐름 지수의 변화는 일관되지 않은 흐름 선단 속도를 생성하여 압력 역학이 보정되지 않은 경우 웰드라인 결함이나 경계 플래시로 이어집니다.
온도
열 프로파일링이 부적절하면 수지가 불완전하게 녹거나 국부적인 열 분해가 발생하여 기계적 강도가 떨어지고 표면이 변색됩니다.
압력
보압이 부족하면 두꺼운 벽 부분 근처에 싱크 마크가 생기고, 캐비티 압력이 너무 높으면 잔류 응력과 이출 고착이 발생합니다.
수축
고르지 않은 벽 두께에 대한 차등 냉각으로 인해-균일하지 않은 선형 수축이 발생하여-성형 후 공간 변형과 치수 변화가 발생합니다.
전단 감도
높은 스크류 회전 속도에서 고-고{1}}분자량 PE 등급을 과도하게 전단하면 용융 온도가 상승하여 폴리머 사슬 절단 및 재산 손실이 발생합니다.
폴리에틸렌 성형을 위한 기계 구성
주입 장치
높은-토크 유압 모터는 점도가 높은 용융 조건에서 스크류 회전 안정성을 유지합니다. 비례 밸브는 캐비티 충전 중 다단계 사출 속도와 전환 명령에 반응합니다.
스크류 & 배럴
L/D 비율이 20:1 ~ 22:1인 스크류 형상에는 전단 과열 없이 수지 가소화 및 색상 마스터배치 분산을 촉진하는 전용 장벽 혼합 영역이 있습니다. 질화 배럴 표면은 지속적인 기계적 작동을 견딥니다.
온도 조절
무접점 계전기와 쌍을 이루는 다중-구역 PID 가열 밴드는 배럴 온도를 설정점 값의 ±1도 이내로 유지합니다. 폐쇄형-루프 오일 온도 모니터링은 열 전달을 안정화합니다.
유압/서보 드라이브 시스템
전기 유압식{0}}서보 드라이브는 실시간 부하 요구 사항에 따라 시스템 압력과 체적 유량을 조정하여 긴 냉각 주기 동안 유지 압력 정확도를 유지합니다.
클램핑 유닛
5점식 트윈-토글 기계식 클램핑 시스템은 압반 표면 전체에 힘을 고르게 분산시켜 고속 클램핑 사이클 중에 압반 편향을 줄이고 금형을 보호합니다.-
폴리에틸렌 성형 공정 개선
주입 안정성
0.1mm까지 정확한 선형 변환기 피드백은 주입 위치를 모니터링하여 체적 샷의 일관성을 유지하고 스트로크 끝-의-플래시를 줄입니다.
압력 제어
비례 다단계 유지 프로필은 상 변화 중 수지의 부피 수축을 보상하여 벽이 두꺼운 부분에서 싱크 마크 형성을 완화합니다.-
온도 안정성
구역화된 배럴 열 조절은 국부적인 열 축적을 방지하고 수지 첨가제를 보호하며 노즐에 유입되는 용융 점도를 안정화시킵니다.
가소화 일관성
배리어 스크류 프로파일은 용융되지 않은 폴리머 부분을 줄여 연속 생산 중에 균일한 용융 엔탈피와 용융 밀도를 제공합니다.
중량 반복성
사출 속도 전환 지점과 배압에 대한-시간 제어는 연속 작동 시 0.3% 미만의 변동으로 샷{1}}간-샷 중량 반복성을 제공합니다.
사이클 효율성
클램프 이동 중 동시 가소화 옵션은 고유량 유압 회로와 결합되어 기계 이동 순서를 최적화하여 건조 사이클 시간을 단축합니다.
권장 처리/제어 매개변수
|
처리 매개변수 |
HDPE 범위 |
LDPE / LLDPE 범위 |
단위 |
|
용융 온도 |
200 – 260 |
180 – 230 |
도 |
|
금형온도 |
20 – 60 |
15 – 50 |
도 |
|
사출압력 |
70 – 140 |
60 – 120 |
MPa |
|
사출 속도 |
중간에서 높음 |
중간에서 높음 |
밀리미터/초 |
|
배압 |
0.5 – 1.5 |
0.3 – 1.0 |
MPa |
|
스크류 속도(RPM) |
40 – 90 |
50 – 110 |
rpm |
|
냉각 시간 |
벽 두께 규칙을 통해 계산됨 |
벽 두께 규칙을 통해 계산됨 |
s |
일반적인 응용 분야
포장용기
내충격성, 구조적 견고성 및 안정적인 사이클 시간이 요구되는 견고한 통, 저장 토트, 상자 및 얇은{0}}벽 식품 용기입니다.
스레드 클로저 및 캡
정확한 나사산 기하학적 재현과 낮은 타원성 공차를 요구하는 변조-뚜렷한 캡, 마개 및 나사식 부속품.
파이프 피팅 및 배관
빈 공간이 없는 -내부 단면-및 압력{2}}내력벽이 필요한 압력관 커플링, 엘보우, 티 및 배수 장치.
산업용 부품
내화학성과 구조적 완전성을 요구하는 유체 저장소, 화학 드럼, 운송 팔레트 및 보호 하우징.
생활용품
일관된 표면 마감과 치수 안정성이 요구되는 주방용품, 폐기물 용기, 보관함, 가구 부품.
기계 사양
|
사양 |
단위 |
모델 160T |
모델 260T |
모델 400T |
모델 650T |
|
클램핑력 |
kN |
1,600 |
2,600 |
4,000 |
6,500 |
|
타이-바 간격(H×V) |
mm |
460 × 460 |
580 × 580 |
730 × 730 |
920 × 920 |
|
최대 일광 |
mm |
900 |
1,120 |
1,450 |
1,820 |
|
이젝터 스트로크 |
mm |
130 |
160 |
200 |
260 |
|
나사 직경 |
mm |
45 |
55 |
70 |
85 |
|
L/D 비율 |
L/D |
22:1 |
22:1 |
21:1 |
20:1 |
|
샷 볼륨 |
cm³ |
340 |
620 |
1,280 |
2,380 |
|
샷 무게(PE) |
g |
255 |
465 |
960 |
1,785 |
|
사출압력 |
MPa |
175 |
168 |
162 |
155 |
|
주사율 |
cm²/초 |
185 |
245 |
410 |
620 |
|
나사 최대 속도 |
rpm |
210 |
190 |
160 |
140 |
FAQ
Q: 기계가 동일한 구성에서 다양한 등급의 폴리에틸렌을 처리할 수 있습니까?
답: 그렇습니다. 사출 장치 및 온도 제어 시스템은 HDPE, LDPE 및 LLDPE를 처리합니다. 배럴 열 영역, 배압 및 사출 속도 프로필을 조정하면 스크류 어셈블리를 변경하지 않고도 다양한 수지 등급에 걸쳐 처리할 수 있습니다.
Q: 폴리에틸렌 가공에는 어떤 스크류 구성이 권장됩니까?
A: 배리어 플라이트와 전용 믹싱 헤드가 있는 20:1 ~ 22:1 L/D 비율의 나사를 권장합니다. 이 구조는 고분자량-고분자 사슬을 저하시킬 수 있는 과도한 전단 에너지를 생성하지 않고 열 균질화 및 첨가제 분산을 제공합니다.
Q: 저-휘어짐 폴리에틸렌 부품에는 어느 정도의 온도 제어 정밀도가 필요합니까?
A: 배럴 가열 구역에는 허용 오차 ±1도의 PID 온도 제어가 필요합니다. 금형 냉각 회로에는 열 수축 차등을 최소화하기 위해 코어 및 캐비티 플레이트 전반에 걸쳐 ±2도 이내의 온도 균일성을 유지하는 균형 잡힌 고유량 물 매니폴드 분배가 필요합니다.
Q: 충전 또는 강화 폴리에틸렌 화합물을 표준 모델로 가공할 수 있습니까?
답: 그렇습니다. 탄산칼슘이나 활석을 함유한 충전 폴리에틸렌 화합물을 가공할 수 있습니다. 중량 기준으로 15%를 초과하는 미네랄- 충전 컴파운드의 경우 기계적 마모로부터 구성 요소를 보호하기 위해 옵션인 바이메탈 나사 및 경화 배럴 라이너를 사용할 수 있습니다.
Q: 깊은-공동 폴리에틸렌 용기의 기계 톤수는 어떻게 선택되나요?
A: 기계 선택은 총 투영 표면적, 벽 두께, 유동 길이-대-두께 비율, 코어 배출 스트로크 요구 사항에 따라 달라집니다. 권장 조임력은 투영 면적 제곱센티미터당 0.3~0.5톤을 기준으로 계산되어 자동화된 부품 제거를 위한 적절한 일광 및 스트로크 여유를 보장합니다.
인기 탭: pe 플라스틱 사출 성형 기계, 중국 pe 플라스틱 사출 성형 기계 제조 업체, 공급 업체, 공장
당신은 또한 좋아할지도 모릅니다



문의 보내기